Пластиковая плесень
Что такое пластиковая форма инъекции
Пластиковые формы для подъема являются неотъемлемой частью пластиковых машин для формования. Они могут быть сделаны в любой форме и размере и могут вместить несколько полостей для увеличения количества элементов, сделанных за цикл.


Преимущества пластиковой формы инъекции
Устойчивость к истиранию
Когда заготовка пластически деформируется в полости пресс -формы, он течет и скользит вдоль поверхности полости, вызывая сильное трение между поверхностью полости и пустым, что вызывает сбой плесени из -за износа. Следовательно, износостойкость в инъекционном формованном материале является одним из самых основных и важных свойств формы.
Стойкость
Большинство условий труда плесени очень суровые, а некоторые часто несут большие воздействия, что приводит к хрупкому перелому. Чтобы предотвратить внезапно хрупкие детали плесени во время работы, впрыска должна иметь высокую прочность и прочность.
Установие производительность перелома
Во время работы плесени под долгосрочным эффектом циклического напряжения это часто вызывает усталостную перелом. Его формой являются небольшая энергия с множественным воздействием усталостного перелома, растягивающий усталостный перелом, контактный перелом усталость и перелом усталости.
Высокая температура
Когда рабочая температура формы выше, твердость и прочность будут снижены, что приведет к раннему износу плесени или пластиковой деформации и отказа. Следовательно, материал обработки пластиковой инъекционной формы должен иметь высокую устойчивость к отпуску, чтобы обеспечить более высокую твердость и прочность на рабочей температуре.
Холодная и горячая устойчивость к усталости
Некоторые плесени в процессе литья инъекции многократно нагреваются и охлаждаются во время рабочего процесса, что вызывает растянутую поверхность полости и давление, чтобы изменить напряжение, вызывая растрескивание поверхности и очистку, увеличение трения, препятствие пластической деформации и снижение точности размерных. В результате, плесень не сработает. Горячая и холодная усталость является одной из основных форм отказа горячих рабочих плесени, и этот тип плесени должен обладать с высокой и горячей устойчивостью к усталости.
Коррозионная стойкость
Обработка пластиковых впрысков плесени Некоторые плесени, такие как пластиковые плесени, на работе, из -за присутствия хлора, фтора и других элементов в пластике, нагреваются для анализа и анализа HCI, HF и других высокоагрессивных газов, которые разрушают поверхность полости формы и увеличивают его поверхностность, увеличивают неудачу износа.
Почему выбирают нас
Конкурентоспособная цена
Мы предлагаем наши продукты по конкурентоспособным ценам, что делает их доступными для наших клиентов. Мы считаем, что высококачественные продукты не должны поступать в премию, и мы стремимся сделать наши продукты доступными для всех.
Опыт
Давняя репутация в отрасли отличает его от конкурентов. Благодаря многолетнему опыту, они разработали навыки, необходимые для удовлетворения потребностей своего клиента.
Гарантия качества
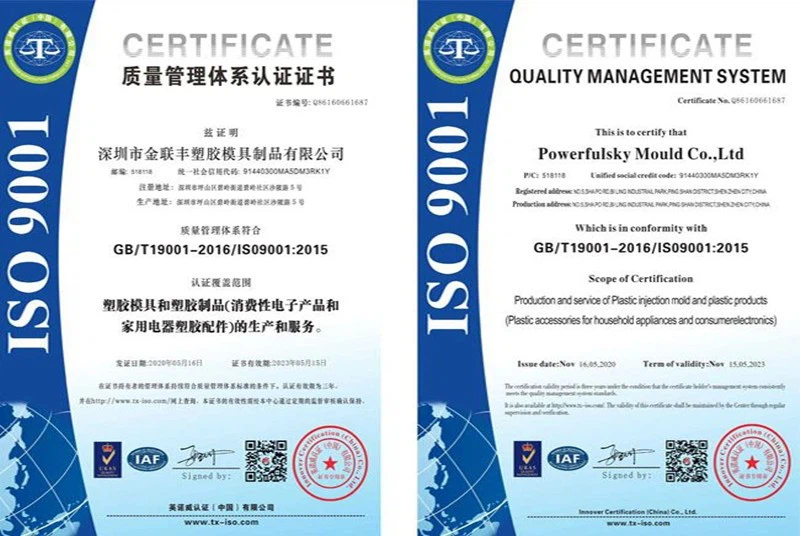
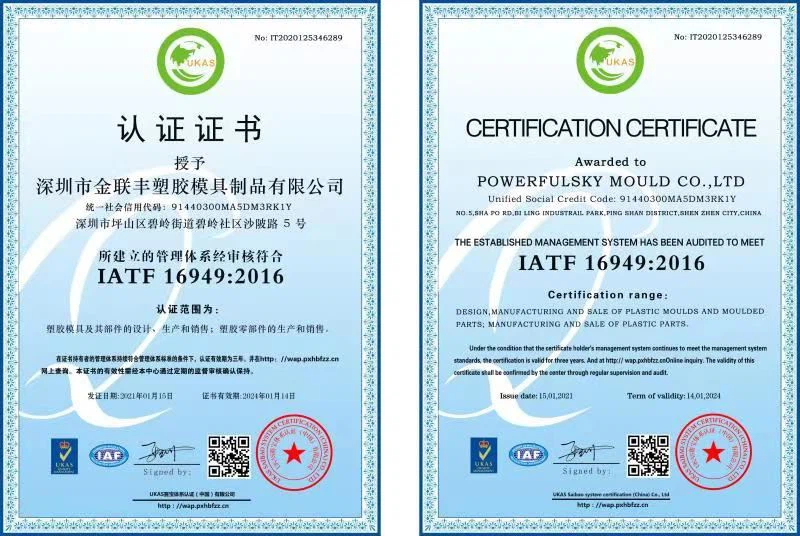
С точки зрения обеспечения качества, компания строго соответствует стандартам и спецификациям системы качества отрасли. Используйте ведущее в отрасли тестирование для обеспечения качества продукции и хорошей репутации.
Высококачественный продукт
В первую очередь мы всегда ставим потребности и ожидания наших клиентов, стремимся к совершенству, продолжаем улучшаться, ищите все возможности, чтобы добиться большего успеха, предоставлять клиентам высококачественные продукты, которые они ожидают, и предоставляем клиентам самые удовлетворительные услуги в любое время.
Усовершенствованное оборудование
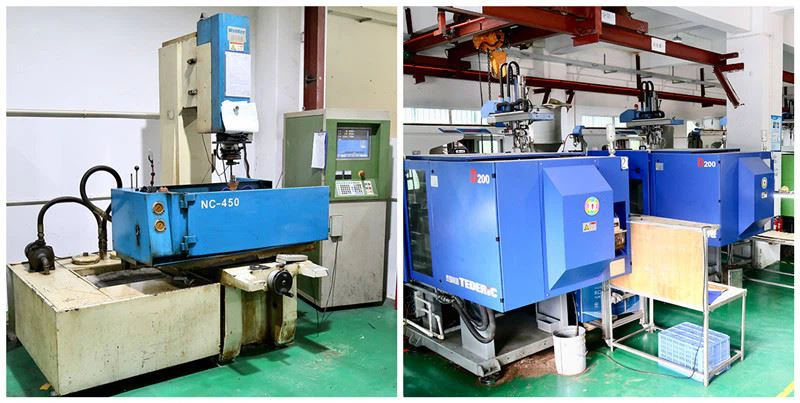
Мы принимаем сильные меры, чтобы обеспечить использование оборудования высочайшего качества в отрасли и что наше оборудование регулярно и тщательно поддерживается.
Профессиональная команда
У нас есть команда высококвалифицированных и опытных профессионалов, которые хорошо разбираются в последних технологиях и отраслевых стандартах. Наша команда посвящена обеспечению того, чтобы наши клиенты получали лучший сервис и поддержку.
Основные основы проектирования пресс -форм
Соображения дизайна части
Инъекционная конструкция пресс -формы начинается с требований части. Дизайнеры тщательно проанализируют геометрию детали, размерные допуски и поверхностную отделку, чтобы определить наилучший подход для создания формы. Геометрия детали должна находиться под ограничениями зажима машины, чтобы убедиться, что он формируется, и рафы должны быть правильными, чтобы обеспечить легкое выброс детали.
Выбор материала
Выбор материала является важным аспектом конструкции инъекционной формы. Свойства материала, такие как вязкость и теплопроводность, влияют на конструкцию плесени, такие как каналы охлаждения, температура плесени и давление впрыска. Дизайнеры должны учитывать характеристики температуры плавления, усадки и варенья материала для разработки эффективной конструкции плесени.
Дизайн ворот
Конструкция ворот имеет решающее значение для успешного производства формованной инъекции. Ворота - это точка, где расплавленный пластик попадает в полость формы и закладывает почву для процесса заполнения. Размер затвора должен быть подходящим в зависимости от типа продукта, свойств материала и давления впрыска, и его расположение должно быть оптимизировано для простоты удаления.
Дизайн плесени
Конструкция плесени включает в себя такие элементы, как количество полостей, бегунов, систем охлаждения, определение линии расставания и выброс. Эти элементы вносят значительный вклад в качество и эффективность процесса литья под давлением. Баланс заполнения, давления упаковки и охлаждения является важным элементом, которые нуждаются в рассмотрении при разработке формы.
Дизайн для производства
Дизайнеры должны рассмотреть процесс производства в процессе проектирования плесени. Такие функции, как подрезки, потоки и наборы SNAP, могут быть сложными для производства, если они не будут тщательно спроектированы и реализованы. Включая частичные проекции, фаски, ребра и функции выравнивания в форме, могут облегчить производство и повысить производительность компонента.
Документация
Конструкция формы впрыска не должна останавливаться с созданием плесени. Комплексная документация, в том числе 2D/3D -чертежи, рекомендации по обслуживанию и ремонту, и процедуры безопасности, имеет решающее значение для обеспечения эффективной связи и легкой навигации жизненного цикла плесени. Регулярные обновления документации гарантируют, что она остается точной и актуальной.
Общие материалы, используемые для инъекционных форм
Сталь
Наиболее широко используемыми материалами в инъекционных формах являются высококачественная сталь холодной рабочей плесени, горячая сталь из рабочей плесени и сплавная инструментальная сталь. Они обладают высокой твердостью, хорошей механизмом и таких особенностями, как износостойкость и воздействие, что делает их подходящими для производства большого количества продуктов.
Алюминиевый сплав
По сравнению со сталью, впрыскивающие формы алюминиевого сплава имеют более низкие затраты, более легкий вес и хорошую теплопроводность. Они подходят для мелкомасштабного производства, быстрого развития плесени и форм-прототипов. Тем не менее, алюминиевый сплав имеет относительно более низкую твердость и подвержен повреждению.
Медь
Медь имеет более длительный срок службы, чем сталь, хорошая коррозионная стойкость, и подходит для обработки продуктов с высокими требованиями.
Титановый сплав
Титановый сплав обладает очень высокой прочностью, твердостью и износостойкой, а также хорошей коррозионной устойчивостью и теплопроводности. Он имеет значительные преимущества в производстве крупномасштабных продуктов.
Керамические материалы
Керамические инъекционные плесени имеют чрезвычайно высокую твердость, высокую температурную стойкость, устойчивость к деформации, коррозионная стойкость и длительный срок службы. Они подходят для производства продуктов, устойчивых к высоким температурам и сверхвысокому давлению.
Восемь типов впрыскивающих форм
Форм для инъекции в инъекции с одной частичной поверхности
Когда форма открывается, подвижные и фиксированные формы отделяются, что позволяет удалить пластиковую часть. Эта плесень представляет собой отдельную поверхностную плесень, также известную как двух тарелок. Это самая простая и самая базовая форма в литье под давлением, адаптируемой как единая полость или мульти-кавити, что делает его наиболее широко используемым типом.
Двойная расщепляющая поверхность
Плесень двойной расщепления поверхности имеет две прощальные поверхности. По сравнению с отдельной поверхностной плесенью, этот тип добавляет подвижную среднюю пластину (также известную как активная пластина затвора с воротами, бегунами и другими необходимыми компонентами) к фиксированной сечению плесени, поэтому также называется трехклассной плесенью (подвижная пластина для плесени, средняя пластина, фиксированная пластина для плесени). Мы часто используем его для однократных или мульти-кавитиовых форм с точечным кормлением. Во время отверстия плесени средняя пластина отделяет фиксированное расстояние от фиксированной плесени на направляющих столбах. Это разделение позволяет удалить систему бегуна.
Инъекционная форма с боковым расставанием и слайдером
Для пластиковых деталей с боковыми отверстиями или подрезами для формования используется боковой ползунок. После литья под давлением ядро сначала движется вниз. Затем наклонная часть штифта, закрепленная на плите полости, заставляет ползунка двигаться наружу. Одновременно толкающий стержень механизма Demolding выталкивает толкательную пластину, чтобы выбросить пластиковую часть из сердечника.
Инъекционная форма с подвижными компонентами формования
Некоторые пластиковые детали имеют специальные конструкции, требующие подвижных компонентов литья в формы впрыска, такие как подвижное ядро, подвижная полость, подвижные вставки, подвижные резьбы или кольца. Эти компоненты выходят из формы с пластиковой частью во время Demolding, а затем отделяются от части.
Автоматическая резьба выгрузка формы впрыска
Для резьбовых пластиковых деталей, требующих автоматического применения, плесень может быть оборудована вращающимся резьбовым ядром или кольцом. Используя действие открытия формы, механизм вращающейся машины для формования подпрыска или выделенное устройство передачи, резьбое ядро или кольцо вращается, чтобы высвободить пластиковую часть.
Желцовая плесень
Горячая плесень бегуна использует метод изоляционного нагрева, чтобы сохранить пластик между сопло -формованной машиной и полостью пресс -формы в расплавленном состоянии, что устраняет необходимость в системе бегуна в форме. Этот тип включает в себя изолированные формы бегуна и формы горячих бегунов.
Плесень прямоугольного впрыска
Прямо для подъема прямого угла предназначена исключительно для формованных машин впрыска. В отличие от других форм, направление кормления во время литья перпендикулярно отверстию плесени и направлению закрытия плесени. Его основной бегун расположен по бокам поверхностей размножения ядра и полости плесени, обычно с постоянной площадью поперечного сечения, отличающимися от пресс-форм, используемых в других инъекционных машинах. Чтобы предотвратить износ и деформацию между сопло -насадкой для инъекционной машины и основным входом бегуна, можно использовать вставку с заменой бегуна.
Инъекционная форма с механизмом разжигания на полости пресс -формы
В большинстве впрыскивающих форм производители устанавливают устройства Demolding на стороне ядра плесени, чтобы облегчить систему выброса в машине для литья под давлением. Однако на практике из -за формы некоторых пластиковых деталей лучше держать часть на стороне полости плесени для литья. Чтобы ослабить часть от плесени, мы должны установить механизм разжигания на стороне полости плесени.
Стоимость материала
Инъекционные формы подвержены тысячам фунтов давления каждый цикл и высокий уровень тепла. Таким образом, формы должны быть изготовлены из прочных, прочных материалов, которые могут противостоять суровым условиям эксплуатации без деформирования. Эти формы часто изготавливаются из разных сортов стали или алюминия.
Строительство плесени
Различные комплексные элементы изготавливаются и собираются вместе с использованием ряда ручных и автоматизированных процессов, чтобы сформировать инъекционную форму или инструмент для формы, чтобы гарантировать надежный и повторяемый процесс литья под давлением. Эти компоненты формируются до плотных допусков с использованием специализированного механизма, включая обработку ЧПУ и EDM (обработка электрического разряда), что значительно увеличивает стоимость.
Сложность плесени и эстетика
Несколько решений о проектировании плесени, таких как действия по боковым притяжениям, количество полостей, текстурирование, многоматериальные выстрелы, жесткие допуски, гравюра, недостатки, вставки и т. Д. Также значительно увеличится к затратам на инструмент. Хотя эти проектные решения могут быть дорогостоящими, могут быть необходимыми или полезными на более поздних этапах процесса.
Затраты на рабочую силу
Не забывайте учитывать затраты на рабочую силу. Проектирование, создание и сборка форм-подпрыгните-это трудоемкий и сложный процесс, который требует времени и навыков для правильного выполнения. Строители и дизайнеры для инъекционных плесени являются высококвалифицированными специалистами, которые не поставляются дешево. Если вы уделяете это, вам, возможно, придется заплатить за расходы позже.

Как поддерживать и ухаживать за пластиковыми формами впрыска
Уборка
Регулярно очищайте поверхности пресс -формы, чтобы удалить любой остаточный пластик, грязь или другие загрязнения. Используйте соответствующие чистящие средства и инструменты, чтобы предотвратить повреждение поверхности плесени.
Смазка
Нанесите подходящий агент или смазку на поверхности плесени. Это помогает в предотвращении трения, уменьшении износа и облегчении выброса литых деталей.
Проверьте на износ и повреждение
Регулярно осматривайте форму на наличие признаков износа, повреждения или коррозии. Обратите внимание на области, которые испытывают высокий стресс, такие как выводы, слайды и область ворот. Любые изношенные или поврежденные компоненты должны быть отремонтированы или заменены быстро.
Проверьте выравнивание
Убедитесь, что все компоненты плесени правильно выровнены. Размещение может привести к неравномерному износу, низкому качеству части и увеличению нагрузки на плесени. Настроить или заменить компоненты по мере необходимости.
Поддерживать каналы охлаждения
Продолжайте чистые и свободные от обструкций охлаждающих каналов, чтобы обеспечить эффективное рассеяние тепла. Регулярно промойте систему охлаждения подходящим чистящим средством, чтобы предотвратить наращивание отложений, которые могут снизить эффективность охлаждения.
Мониторинг и температуру контроля
Поддерживайте последовательную температуру плесени во время процесса литья под давлением. Колебания температуры могут повлиять на качество части и привести к напряжению на плесени. Используйте соответствующее оборудование для контроля температуры.
Осмотрите и замените уплотнения
Регулярно проверяйте все уплотнения и прокладки на предмет износа или повреждения. Поврежденные уплотнения могут привести к утечкам, влияя на процесс формования и качество продукции. Замените любые изношенные или поврежденные уплотнения быстро.
Хранить правильно
Когда они не используются, храните форму в чистой и сухой среде. Защитите его от пыли, влаги и любых потенциальных источников повреждения. Рассмотрите возможность использования ингибиторов ржавчины для предотвращения коррозии.
Наша фабрика
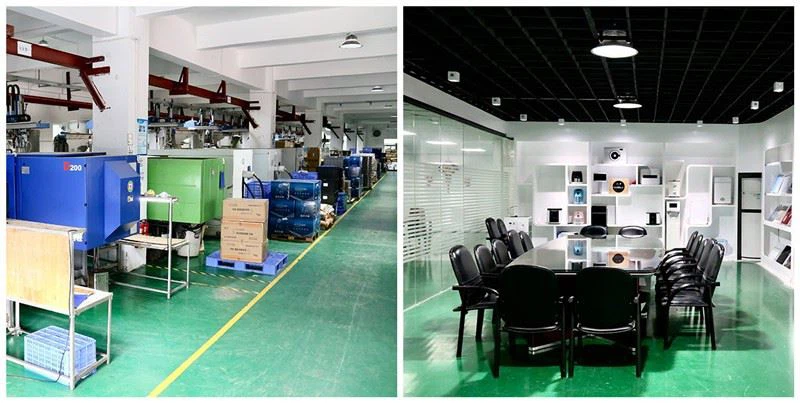
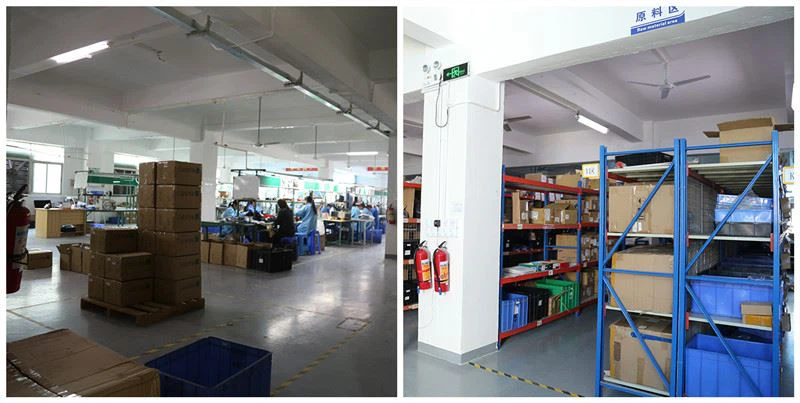
Как главная компания по формитированию инъекций, мы являемся экспертами в проектировании и изготовлении точных инструментов для инъекционной формы и формованных индивидуальных пластиковых деталей. Предоставление решений прямо от первоначального проектирования и разработки до производства для нового продукта. Мощная плесень была основана в 2001 году, расположенная Шен Чжэнь, Китай, имеет свою собственную фабрику площадью 9000 квадратных метров, которая предлагает точную литью впрыскивания и упакованную собственную продукцию от начала до конца.

Сертификаты